Porte d'entrée en bois : les secrets de sa fabrication sur mesure
Fabriquer une porte d'entrée en bois massif demande entre 15 et 30 heures de travail d'atelier, du débit des planches à la pose finale, contre un process industriel de quelques jours pour une porte PVC ou aluminium. Le choix entre artisanat et usine change tout : prix, délai, personnalisation. Voici comment ça se fabrique vraiment, étape par étape.
Les étapes de fabrication d'une porte d'entrée en bois, de l'atelier à la pose
Un menuisier qui fabrique une porte d'entrée sur mesure suit toujours la même logique de construction, qu'il travaille dans un atelier rural de 50 m² ou dans une structure plus équipée. Tout commence par la prise de cotes exactes du dormant existant, puis par le choix des sections de bois adaptées à l'usage : une porte d'entrée encaisse des écarts de température, de l'humidité et des chocs répétés, contrairement à une porte intérieure.
Le débit des matières premières constitue la première opération concrète. Les planches brutes sont sciées aux dimensions des montants, traverses et panneaux, puis mises à sécher ou stabilisées si ce n'est pas déjà fait en amont. Un bois mal stabilisé (taux d'humidité supérieur à 12-15%) se déforme dans les mois qui suivent la pose, c'est l'erreur la plus fréquente chez les artisans peu expérimentés. Vient ensuite le rabotage et le dégauchissage, qui donnent aux pièces leurs faces planes et leurs dimensions définitives, avant l'usinage des profils : feuillures, rainures pour les panneaux, logements de ferrures.
La fabrication du dormant (le cadre fixe scellé dans la maçonnerie) précède toujours celle de l'ouvrant (la partie mobile). Le dormant doit être rigoureusement d'équerre, sous peine de voir l'ouvrant frotter ou mal fermer une fois posé. L'ouvrant, lui, assemble montants, traverses et panneaux de remplissage, qu'il s'agisse de bois plein, de vitrage ou d'un mix des deux selon le design recherché.
Choisir son essence de bois : chêne, mélèze, bois exotique selon le style recherché
Le choix de l'essence détermine à la fois la durabilité de la porte et son rendu esthétique, et c'est une décision qui engage pour vingt ou trente ans si l'entretien suit. Le chêne massif reste la référence pour les portes rustiques et les rénovations de bâtisses anciennes : densité élevée, excellente résistance mécanique, patine qui se bonifie avec le temps. Son défaut : un poids important qui impose des paumelles renforcées, et un prix d'achat du bois brut plus élevé que les résineux. Le mélèze d'Autriche séduit pour les styles montagne ou chalet contemporain. Sa résine naturelle le rend naturellement plus résistant aux intempéries que le sapin ou l'épicéa, ce qui limite les traitements chimiques nécessaires. Les bois exotiques (iroko, sapelli, teck) conviennent aux designs modernes et aux expositions très humides ou très exposées au soleil, grâce à leur résistance naturelle aux insectes et aux champignons, mais leur provenance mérite d'être vérifiée (certification FSC ou PEFC) et leur coût dépasse souvent de 30 à 50% celui du chêne.
Pour une porte d'aspect vieux bois, certains artisans travaillent des essences déjà patinées ou appliquent des techniques de brossage et de vieillissement accéléré sur du chêne ou du châtaignier. Le résultat visuel est convaincant, mais il faut vérifier que la structure interne reste en bois sain et correctement traité, le vieillissement esthétique ne doit jamais compromettre la tenue mécanique.
Techniques d'assemblage et de collage des éléments de la porte
L'assemblage traditionnel tenon-mortaise reste la technique de référence pour les portes d'entrée en bois massif haut de gamme. Le tenon, une languette taillée au bout d'un montant, s'insère dans la mortaise, une cavité creusée dans la pièce qui le reçoit. Cette liaison mécanique encaisse les contraintes de torsion et de flexion bien mieux qu'un simple collage bout à bout, ce qui explique sa longévité sur des portes centenaires encore en service.
Le collage vient renforcer l'assemblage, jamais le remplacer sur une porte d'entrée digne de ce nom. Les colles polyuréthane (type PU) résistent à l'humidité et aux variations thermiques, contrairement aux colles vinyliques classiques réservées au mobilier intérieur. Après encollage, les éléments sont serrés sous presse pendant plusieurs heures, parfois une nuit entière, pour garantir une polymérisation complète avant usinage des finitions.
Les panneaux de remplissage, qu'ils soient pleins ou composés de plusieurs épaisseurs de bois contrecollé, s'insèrent dans des rainures sans être collés en périphérie : cette technique dite du panneau flottant laisse au bois la liberté de se dilater et de se rétracter selon la saison sans fissurer la structure. C'est un détail de conception que les porteurs de projet ignorent souvent, et qui fait toute la différence sur la durabilité à dix ans.
Finitions et traitements pour protéger et sublimer le bois
Une porte d'entrée en bois mal protégée grise, se fissure et se déforme en trois à cinq ans d'exposition directe au nord ou à l'ouest. La finition n'est donc pas une étape cosmétique, elle conditionne la durée de vie réelle de l'ouvrage. Deux familles de produits dominent : le vernis, qui forme un film protecteur en surface, et la lasure, qui pénètre la fibre du bois tout en laissant respirer le matériau.
Le vernis offre une protection plus étanche mais s'écaille avec le temps et demande un ponçage complet avant chaque reprise. La lasure vieillit plus progressivement et se rafraîchit par simple application d'une nouvelle couche sans décapage intégral, ce qui en fait le choix le plus pragmatique pour une porte exposée, avec un entretien tous les trois à cinq ans selon l'exposition. Avant toute finition, un traitement fongicide et insecticide en profondeur protège le bois contre les champignons lignivores et les insectes xylophages, particulièrement nécessaire sur les résineux comme le mélèze ou le sapin.
Intégrer les équipements modernes : serrure multipoints, vitrage, isolation
Une porte d'entrée fabriquée aujourd'hui n'est plus un simple assemblage de bois, elle intègre des équipements de sécurité et de confort thermique installés en atelier avant la pose. La serrure multipoints (3 à 5 points d'ancrage) constitue l'équipement de sécurité de base attendu sur toute porte d'entrée actuelle, bois ou non. Pour une résistance renforcée, viser une classe RC2 minimum en résidentiel standard, RC3 pour les biens isolés ou les rez-de-chaussée exposés, comme le rappelle ce guide sur le choix d'un fournisseur de portes d'entrée.
L'intégration d'un vitrage, qu'il soit décoratif ou fonctionnel pour l'apport de lumière naturelle, impose de prévoir en amont les feuillures adaptées lors de l'usinage de l'ouvrant. Côté isolation, l'âme de la porte (l'épaisseur intérieure entre les deux parements) détermine une grande partie de la performance thermique finale : une porte bois plein affiche généralement un coefficient Ud entre 1,2 et 1,6 W/m²K, un niveau correct mais rarement excellent comparé à une conception avec âme isolante renforcée. C'est un point que beaucoup de porteurs de projet découvrent trop tard : le bois massif isole moins bien qu'on ne le croit, sauf à travailler sur l'épaisseur et la composition du panneau central.
Fabrication artisanale contre fabrication industrielle : quelles différences
La fabrication artisanale mise sur le sur-mesure intégral et la relation directe avec le client : chaque dimension, chaque essence, chaque finition se discute en atelier. Le délai de fabrication court généralement de 4 à 10 semaines selon la charge de travail de l'artisan, et le prix reflète le temps de main-d'œuvre qualifiée investi. La fabrication industrielle, elle, repose sur des lignes de production standardisées avec des composants prémontés, ce qui réduit les délais à quelques jours ou semaines et permet des volumes de production bien supérieurs.
En France, les grands groupes industriels organisent leur production par site spécialisé selon le matériau. Le groupe Les Menuiseries Françaises revendique ainsi 9 sites de production dédiés répartis sur le territoire, chaque usine se concentrant sur un matériau précis (PVC, bois, aluminium) pour optimiser les lignes d'assemblage. Le fabricant Bel'M applique la même logique avec un site à Machecoul dédié au bois et un autre à Aizenay pour l'acier, une organisation qui permet de mutualiser les compétences techniques propres à chaque matériau plutôt que de tout produire au même endroit.
Le processus industriel en usine, de l'étude de commande à l'expédition
Une usine de menuiserie suit un process en huit étapes, bien plus normé qu'un atelier artisanal mais tout aussi technique. Tout démarre par l'étude de commande : saisie des dimensions, du matériau, des options choisies par le client, qui génère une fiche de fabrication exploitée par les machines à commande numérique. Suivent la préparation des matières premières, puis le débit et l'usinage des profilés, opérations automatisées qui garantissent une précision au dixième de millimètre impossible à reproduire manuellement à la même cadence.
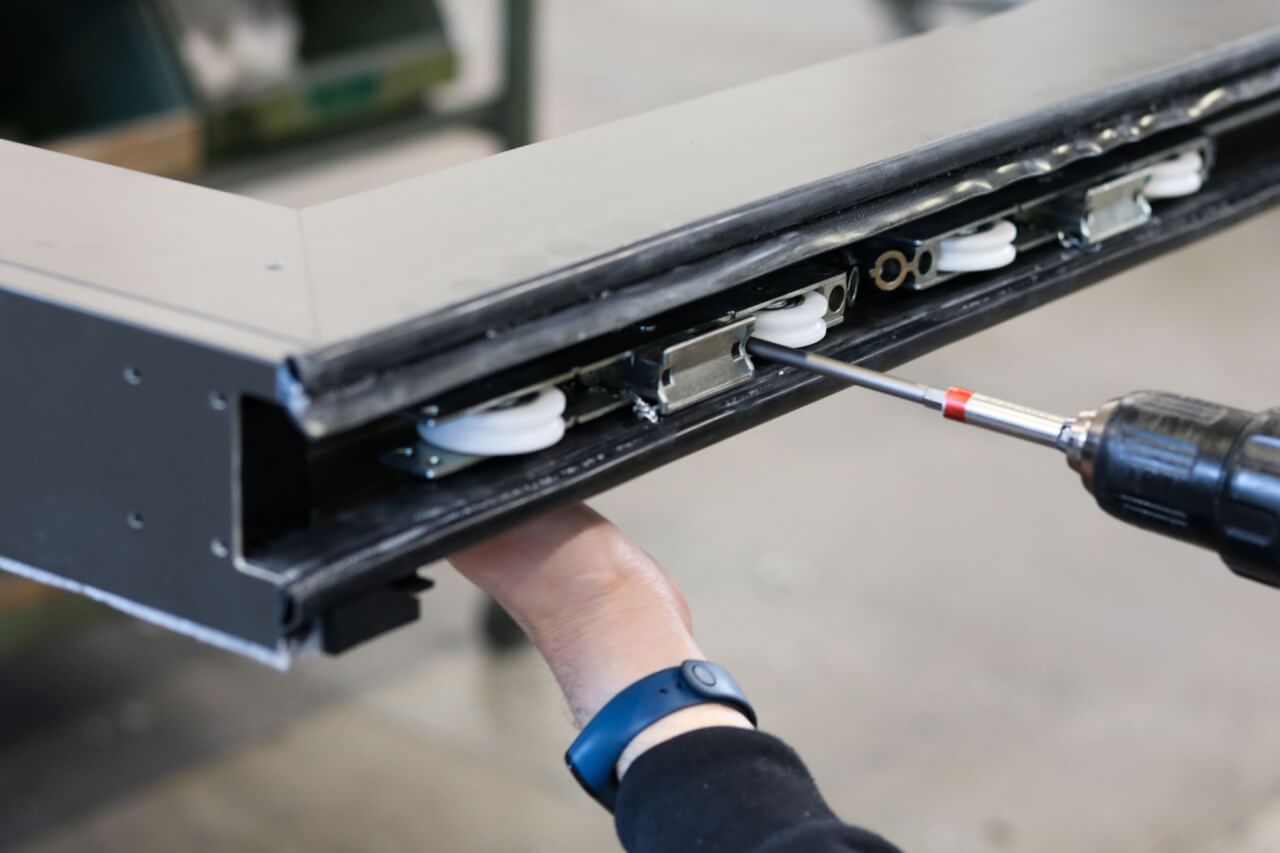
La fabrication du dormant puis de l'ouvrant suit, avec assemblage des profilés aluminium ou PVC, ou collage des structures bois selon le matériau. La pose des équipements (serrure multipoints, paumelles, joints d'étanchéité) intervient ensuite en atelier, un avantage décisif de l'industriel sur l'artisanal classique : tout est prémonté avant livraison, ce qui réduit le temps de pose sur chantier. Vient la phase de finition (laquage, teinte, traitement de surface), puis un contrôle qualité systématique avant expédition, portant sur l'étanchéité, le bon fonctionnement de la serrure et la conformité dimensionnelle.
Ce circuit industriel alimente aussi un marché B2B méconnu du grand public : certains fabricants comme Euradif produisent des panneaux décoratifs et des ouvrants monoblocs aluminium ou PVC vendus à d'autres marques qui les commercialisent sous leur propre nom, comme le détaille cette présentation de la sous-traitance industrielle. Autrement dit, deux portes vendues sous des marques différentes peuvent sortir de la même ligne de production.
Dimensions standards et sur-mesure : comment bien dimensionner sa porte
Le sur-mesure est devenu la norme, même en fabrication industrielle, grâce aux lignes de production flexibles. Les fourchettes standards tournent autour de 2000 à 2400 mm de hauteur et 900 à 1100 mm de largeur pour l'ouvrant, des dimensions qui couvrent la grande majorité des constructions récentes comme des rénovations. En dehors de ces plages, prévoir un surcoût de fabrication, car les machines doivent être reparamétrées et certains composants (vitrages, ferrures) ne se trouvent plus en stock standard.
Pour une rénovation, la prise de cotes du dormant existant prime sur toute dimension théorique : largeur, hauteur, épaisseur du mur, sens d'ouverture et présence ou non d'un seuil surélevé conditionnent la fabrication. Un écart de quelques millimètres non anticipé oblige à reprendre la maçonnerie à la pose, un poste de dépense qui grimpe vite et qui s'évite entièrement par une prise de cotes sérieuse en amont.
Pose de la porte fabriquée et budget à prévoir selon le mode de fabrication
La pose d'une porte d'entrée fabriquée sur mesure commence par la dépose de l'ancien ensemble, une opération qui révèle parfois des surprises : dormant pourri, maçonnerie dégradée, désaffleurement du mur. Le nouveau dormant se scelle ou se visse selon la configuration, puis l'ouvrant se règle précisément sur ses paumelles pour garantir une fermeture sans jeu ni frottement. Compter 300 à 800 euros de main-d'œuvre pour une pose simple, et 200 à 500 euros supplémentaires si une reprise du bâti s'impose.
Le budget global varie fortement selon le matériau et le mode de fabrication choisi. Une porte PVC fournie et posée coûte entre 1100 et 3100 euros, l'aluminium entre 1900 et 4700 euros, et le bois massif entre 2400 et 5800 euros selon l'essence et la complexité du design, comme le confirme ce comparatif détaillé sur les portes isolantes. Le tableau ci-dessous résume les repères essentiels par matériau pour orienter un premier choix.
| Matériau | Prix fourniture + pose | Coefficient Ud (isolation) | Point fort principal |
|---|---|---|---|
| PVC | 1100 à 3100 € | 0,9 à 1,4 W/m²K | Isolation accessible, entretien minimal |
| Bois massif | 2400 à 5800 € | 1,2 à 1,6 W/m²K | Esthétique, réparabilité, cachet |
| Aluminium | 1900 à 4700 € | 0,6 à 0,93 W/m²K (haut de gamme) | Finesse des profils, grandes dimensions |
| Acier | variable selon conception | 0,9 à 1,5 W/m²K | Résistance mécanique, sécurité |
Une erreur fréquente consiste à comparer les matériaux uniquement sur leur nature brute, en oubliant que la performance thermique dépend surtout de la conception globale : âme isolante, rupture de pont thermique, qualité du vitrage. Une porte acier mal conçue isole moins bien qu'une porte PVC d'entrée de gamme, alors que l'acier a pourtant une image de matériau robuste. Avant de trancher entre artisanat et industrie, demandez systématiquement le coefficient Ud réel du modèle proposé, pas seulement le nom du matériau : c'est cette donnée, plus que l'essence ou le procédé de fabrication, qui protège vraiment votre facture de chauffage sur les quinze années à venir.